راهنمای خرید
برش ورق و خدمات خمکاری: روشها و راهنمای کارگاهی
7 دقیقه مطالعهبروزرسانی ۳ مهر ۱۴۰۵
برش ورق در پروژههای صنعتی و ساختمانی با چهار روش اصلی گیوتین، لیزر، پلاسما و هواگاز انجام میشود که هرکدام محدودیت ضخامت و دقت ابعادی مشخصی دارند.
انتخاب اشتباه روش برش یا رعایت نکردن حداقل شعاع خم در پرس برک، باعث صدمه به متریال، ترکخوردگی در خط خم و افزایش هزینههای دوبارهکاری کارگاه میشود.
این مقاله ضوابط انتخاب روش مناسب برش، محاسبات شعاع خم و تاثیر جهت نورد ورق را به صورت کاربردی بررسی میکند.
انتخاب روش مناسب برای برش ورق بر اساس ضخامت و دقت
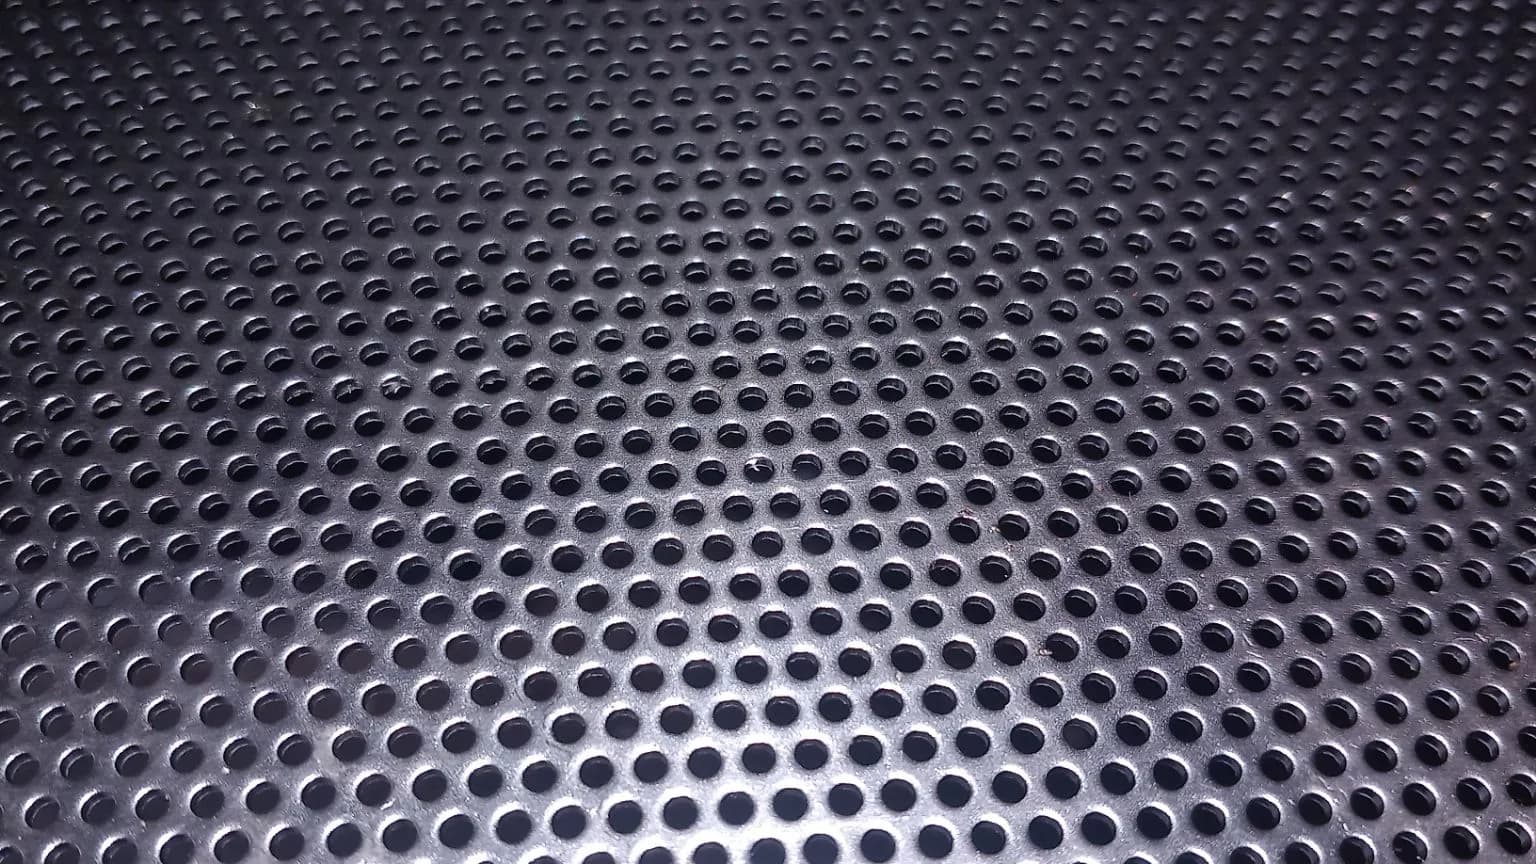
انتخاب روش مناسب برای برش ورق مستقیماً روی هزینه نهایی قطعه، میزان پرت متریال و زمان مونتاژ تاثیر میگذارد. در پروژههای صنعتی و ساختمانی، انتخاب ناآگاهانه بین لیزر، گیوتین، پلاسما و هواگاز باعث دوبارهکاری، تاب برداشتن ورق یا نیاز به ماشینکاری مجدد لبهها میشود. برای گزینش درست باید ابتدا سه فاکتور ضخامت، دقت ابعادی مورد نیاز و فرم برش (مستقیم یا منحنی) تعیین شوند.
برای مثال در قطعات زیرسازی ساختمانی یا صفحهستونها که نیاز به تلورانس صدممیلیمتری ندارند، استفاده از لیزر صرفه اقتصادی ندارد. در مقابل، برای قطعات صنعتی و ماشینی که سوراخکاری دقیق و برشهای منحنی شکل دارند، گیوتین یا هواگاز پاسخگوی نیاز فنی پروژه نیستند. جهت بررسی مشخصات پایه قبل از سفارش، بررسی جدول وزن ورق به برآورد اولیه بار پرداختی و انتخاب روش برش کمک میکند.
مقایسه برش گیوتین، لیزر، پلاسما و هواگاز در کارگاه
برش گیوتین سریعترین و ارزانترین روش برای برشهای مستقیم در ورقهای نازک تا ضخامت حدود ۱۲ میلیمتر است. گیوتین لبهای تمیز و بدون منطقه اثر حرارتی ایجاد میکند، اما توانایی اجرای برشهای زاویهدار یا منحنی را ندارد و در ضخامتهای بالا باعث لهیدگی لبه ورق میشود.
برای ضخامتهای بالاتر، برش شعله یا اکسیاستیلن (هواگاز) ارزانترین گزینه است که میتواند ضخامتهای بسیار بالا را ببرد، اما منطقه حرارتدیده پهنی ایجاد کرده و لبهها نیاز به سنگزنی دارند. پلاسما سرعت بیشتری در ضخامتهای متوسط دارد. تکنولوژی برش لیزر با کنترل برش CNC دقیقترین روش تا ضخامت حدود ۲۵ میلیمتر است که پیچیدهترین طرحهای هندسی را با کمترین پرت متریال پیادهسازی میکند.
- برش گیوتین — برش مستقیم، سرعت بالا، بدون منطقه حرارتی، محدود به ضخامتهای زیر ۱۲ میلیمتر.
- برش لیزر CNC — دقت بالا تا تلورانس ۰.۱ میلیمتر، توانایی برش اشکال پیچیده تا ضخامت ۲۵ میلیمتر.
- برش پلاسما — سرعت بالا در ضخامتهای متوسط، لبه با شیب خفیف و هزینه مناسبتر از لیزر.
- برش هواگاز — برش ضخامتهای سنگین و کلفت، هزینه تجهیزات پایین، اما منطقه متاثر از حرارت وسیع.
اصول خم ورق با پرس برک و محاسبه شعاع خم
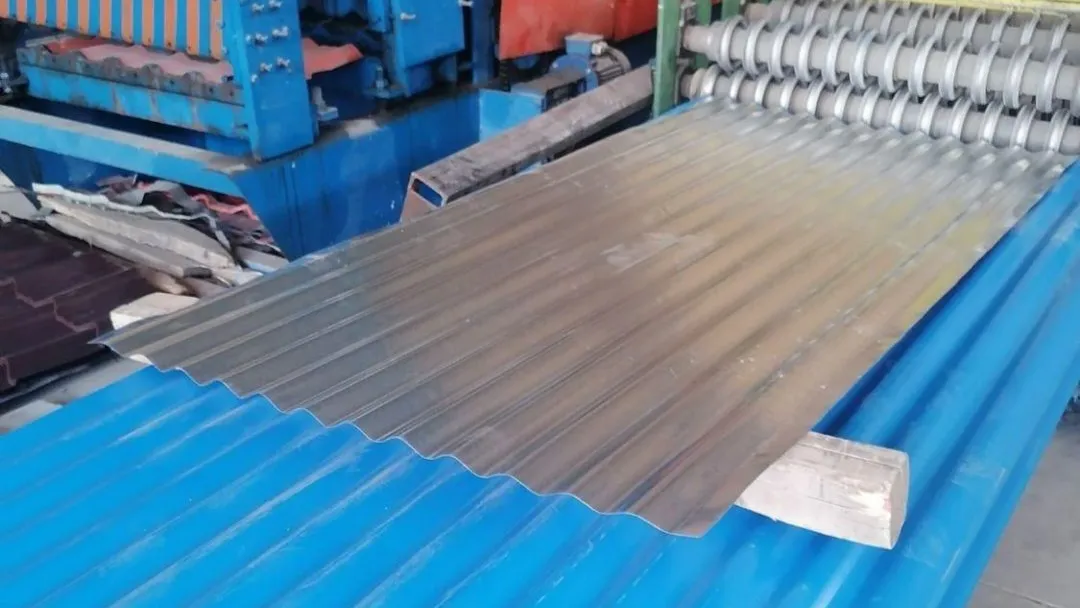
فرایند خم ورق معمولاً توسط دستگاه پرس برک هیدرولیک یا مکانیکی انجام میشود. در این دستگاه، فک بالایی (سمبه) ورق را به داخل قالب پایینی (ماتریس) فشار میدهد تا زاویه مورد نظر ایجاد شود. نکته حیاتی در خمکاری، رعایت حداقل شعاع خم بر اساس ضخامت و رده فولاد است.
اگر شعاع داخلی خم کمتر از ضخامت ورق انتخاب شود، تنش کششی در شعاع بیرونی از حد تحمل فولاد فراتر رفته و موجب ایجاد ترکهای مویی یا شکستگی کامل در لبه خم میشود. برای ورقهای فولادی ساختمانی مانند ST37، حداقل شعاع داخلی خم باید برابر با ضخامت ورق (R = t) در نظر گرفته شود. در فولادهای پراستحکام مانند ST52 این ضریب افزایش مییابد.
تاثیر جهت نورد ورق فولادی بر کیفیت خم و جلوگیری از ترک
ورقهای فولادی در کارخانه طی فرایند رفتوبرگشتی تحت فشار غلتکهای نورد قرار میگیرند. این فرایند باعث کشیده شدن ساختار میکروسکوپی دانهها در جهت نورد میشود. توجه به جهت نورد هنگام چیدمان قطعات روی ورق قبل از برش، تاثیر مستقیمی بر سلامت قطعه در زمان خمکاری دارد.
خمکاری که خط خم آن عمود بر جهت نورد ورق باشد، بالاترین مقاومت را در برابر ترکخوردگی نشان میدهد. اگر خط خم موازی با جهت نورد قرار گیرد، احتمال باز شدن ترکها در خط خم بهشدت افزایش مییابد. در نقشه قطعاتی که نیاز به خمهای متوالی در چند جهت دارند، زاویه قطعه نسبت به جهت نورد باید طوری تنظیم شود که هیچ خمی کاملاً موازی با جهت نورد قرار نگیرد.
سوراخکاری و خدمات برش آهن: رعایت فاصله سوراخ تا خط خم
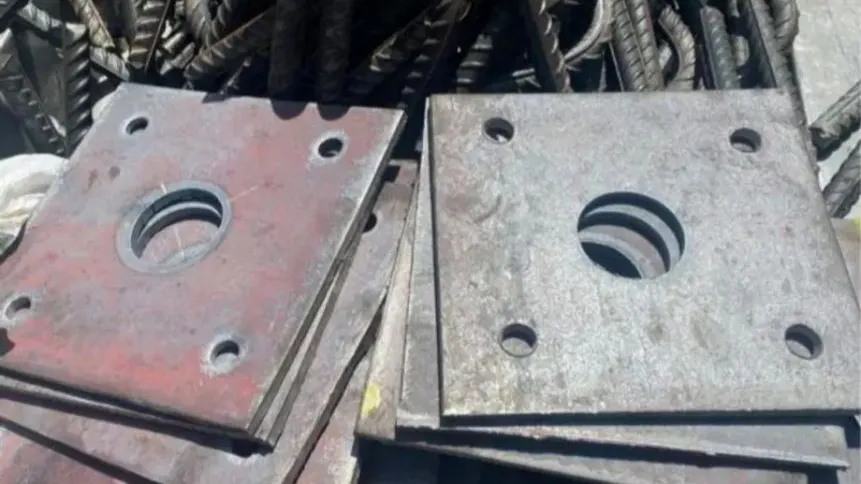
یکی از اشتباهات رایج در ساخت قطعات ورقکاری، عدم رعایت ترتیب صحیح عملیات برش، سوراخکاری و خمکاری است. اگر سوراخکاری خیلی نزدیک به خط خم انجام شود، طی فرایند خمکاری در پرس برک، سوراخ دچار دویدگی و تغییر شکل بیضیگون خواهد شد.
فاصله مرکز سوراخ تا خط خم نباید کمتر از دو تا سه برابر ضخامت ورق باشد. در مواردی که امکان رعایت این فاصله وجود ندارد، سوراخکاری باید پس از انجام عملیات خمکاری به روشهای دریلکاری یا فرزکاری اجرا شود. آگاهی از این ضوابط هنگام استعلام از تامینکنندگان خدمات برش آهن مانع پرت قطعات و هزینههای اضافی میشود.
ن نحوه محاسبه هزینه خدمات برش و خمکاری ورق
مبنای محاسبه قیمت در خدمات کارگاهی ورق بر اساس پارامترهای مشخصی تعیین میشود تا فاکتور نهایی شفاف باشد. در بخش برشکاری، هزینه عمدتاً بر اساس متر طول برش محاسبه میشود. در روشهایی مانند لیزر یا پلاسما، ضخامت ورق، میزان ضایعات، تعداد ورود و خروج نازل (استارت برش) و طول مسیر برش روی قیمت تاثیرگذارند.
در بخش خمکاری، قیمت بر اساس تعداد خم و ضخامت ورق تعیین میشود. خمکاری ورقهای کلفتتر به دلیل نیاز به پرس با تناژ بالاتر و قالبهای سنگینتر، هزینه بیشتری به ازای هر ضربه دارد. جهت مدیریت هزینههای ساخت، چک کردن لیست قیمت ورق و تطابق آن با متراژ برش و خم پیشنهادی قبل از تایید فاکتور کارگاهی ضروری است.
مقایسه روشهای برش ورق فولادی
| روش برشتکنولوژی | محدوده ضخامتمیلیمتر | دقت ابعادیتلورانس | مزیت اصلیکاربرد | |
|---|---|---|---|---|
| گیوتین | گیوتین هیدرولیک | تا ۱۲ میلیمتر | ±۱ میلیمتر | سرعت بالا و قیمت ارزان در برش مستقیم |
| برش لیزر | لیزر فایبر CNC | تا ۲۵ میلیمتر | ±۰.۱ میلیمتر | دقت بالا و برش اشکال پیچیده بدون پلیسه |
| پلاسما | پلاسما CNC | ۶ تا ۴۰ میلیمتر | ±۰.۵ میلیمتر | سرعت بالا در ضخامت متوسط با هزینه مناسب |
| هواگاز | اکسیاستیلن | بیش از ۲۰ میلیمتر | ±۲ میلیمتر | برش ضخامتهای بسیار بالا و ورقهای سنگین |
انتخاب روش برش باید بر اساس دقت مورد نیاز نقشه و ضخامت ورق انجام شود تا هزینه تولید بهینهگردد.
محصولات پرفروش این هفته
قیمتها به تومان و بدون احتساب مالیات بر ارزش افزوده است. قیمتهای این مطلب مربوط به روز انتشار است و بازار آهن روزانه نوسان دارد. برای دریافت قیمت امروز با 0912-6758145 تماس بگیرید.
- پلیت 80در80اکسین · سایز 80در80استعلام قیمت
- پلیت 70در70اکسین · سایز 70در70استعلام قیمت
- پلیت 50در50اکسین · سایز 50در50استعلام قیمت
- پلیت 40در40اکسین · سایز 40در40استعلام قیمت
- پلیت 30در60اکسین · سایز 30در60استعلام قیمت
مدیریت پروسه برش و خمکاری
انتخاب درست روش برش و رعایت ضوابط خمکاری نه تنها کیفیت نهایی سازه را تضمین میکند، بلکه هزینههای تولید را کاهش میدهد. تطابق ضخامت ورق با ظرفیت دستگاه و توجه به جهت نورد، کلید جلوگیری از دوبارهکاری در کارگاه است.
قبل از ارسال نقشهها به کارگاه، تلورانسهای ابعادی، فاصله سوراخها تا خط خم و جهت نورد ورق را بازبینی کنید تا قطعات بدون نقص فنی و با کمترین پرت تولید شوند.
پرسشهای متداول درباره برش و خمکاری ورق
حداقل شعاع خم در ورق فولادی چقدر است؟
حداقل شعاع خم داخلی در ورقهای فولادی معمولی نباید از ضخامت خود ورق کمتر باشد. در صورت انتخاب شعاع کمتر، تنش در لبه بیرونی خم باعث ایجاد ترک مویی یا شکست متریال خواهد شد.
چه زمانی برش لیزر به برش گیوتین یا هواگاز ترجیح داده میشود؟
وقتی قطعه دارای برشهای منحنی، پیچیده یا سوراخکاریهای دقیق باشد و ضخامت آن زیر ۲۵ میلیمتر قرار گیرد، لیزر بهترین گزینه است. برای برشهای مستطیلی ساده تا ضخامت ۱۲ میلیمتر، گیوتین اقتصادیتر است.
علت ترک خوردن ورق در محل خم چیست؟
دلایل اصلی ترک خوردن ورق شامل رعایت نکردن حداقل شعاع خم، خمکاری موازی با جهت نورد ورق، و استفاده از ورقهای کمکیفیت با ناخالصی بالا است. رعایت خم عمود بر جهت نورد این مشکل را برطرف میکند.
هزینه خدمات برش ورق و خمکاری چگونه محاسبه میشود؟
هزینه برش بر اساس متر طول برش، ضخامت ورق و تعداد استارت نازل محاسبه میشود. هزینه خمکاری نیز بر اساس تعداد ضربههای پرس برک، طول خم و تناژ مورد نیاز دستگاه برآورد میگردد.
حداقل فاصله سوراخ تا خط خم چقدر باید باشد؟
حداقل فاصله مرکز سوراخ تا خط خم باید معادل دو تا سه برابر ضخامت ورق باشد تا در زمان اعمال فشار پرس برک، سوراخ دفرمه و بیضی نشود.